扫码关注


























DIP插件波峰焊加工厂家怎么选?焊接温度曲线、治具设计与通孔焊点如何验收?
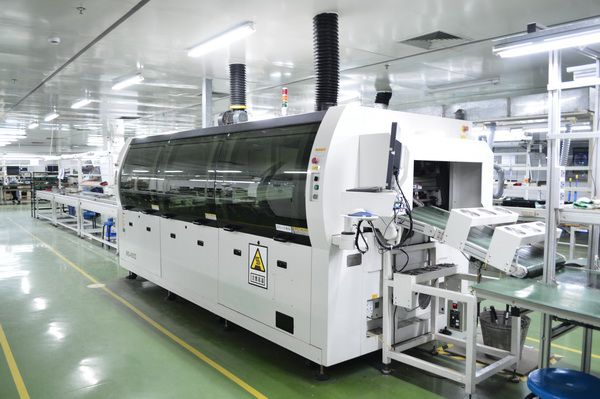
有通孔连接器、变压器、端子或大尺寸插件器件的PCBA项目,选择DIP插件波峰焊加工厂家时,重点不只是有没有波峰焊设备,而是能否根据板卡结构设计载具、控制焊接窗口,并对通孔焊点和后续功能进行可追溯验收。
先确认板卡适合波峰焊还是选择性焊接
若板底存在不能接触焊料的SMD器件、细间距器件或特殊连接器,需要评估遮蔽、载具和焊接方向。部分混装板适合波峰焊,部分区域则可能需要选择性焊接或手工补焊。报价前应提供板卡正反面图、Gerber、BOM、插件清单、器件高度、禁焊区域和预计批量。
温度曲线要结合板材和器件耐热性设定
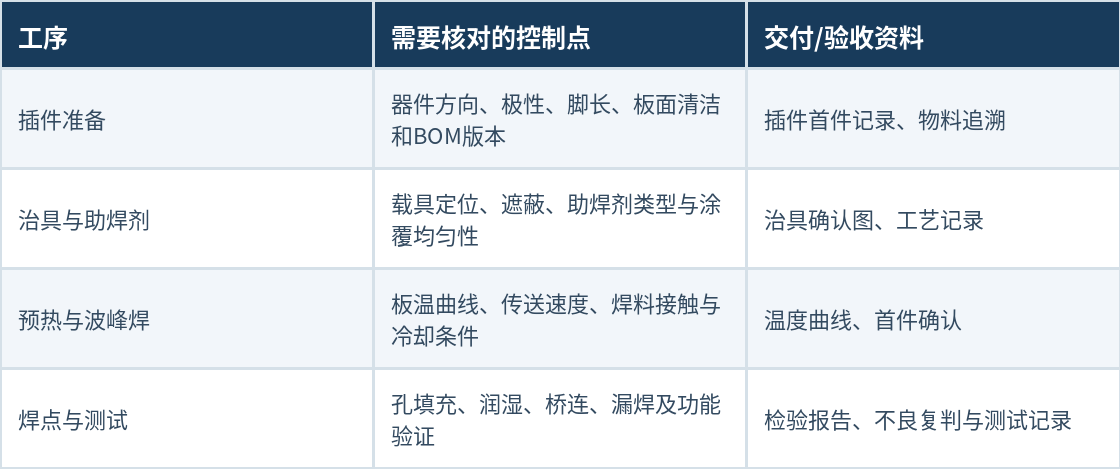
典型波峰焊流程包括助焊剂涂覆、预热、接触焊料波峰、冷却及后续检查,但助焊剂类型、预热条件、传送速度、焊料温度和接触时间需结合焊料合金、板厚、铜面热容量和器件耐温要求确认。不能把某条产线的固定参数直接复制到所有板卡。
治具设计会直接影响焊接质量与成本
载具要考虑板边定位、支撑刚度、热变形、遮蔽区域、焊料流动和板底器件间隙。对于连接器密集、板边器件多或板型不规则的产品,治具开口和焊接方向尤其重要。需要确认治具是否由加工方设计、是否包含在报价中、样板验证后是否会修改。
通孔焊点应按约定等级和缺陷标准检查
验收应关注孔填充、焊料润湿、焊点外形、桥连、拉尖、虚焊、漏焊、冷焊、焊盘损伤和板材热损伤。IPC-A-610等标准的适用等级应由产品用途和合同约定确定;同时要明确目检、抽检、X-Ray或功能测试的适用范围,不能把“过炉完成”当作质量结论。
客户常问的问题
DIP插件板一定要采用波峰焊吗?
不一定。要根据插件数量、板底SMD分布、连接器结构、板型和批量评估波峰焊、选择性焊接或手工焊接。
波峰焊加工报价为什么还要收治具费用?
载具用于定位、支撑和遮蔽不适合接触焊料的区域,板型、板底器件和焊接方向不同,治具设计及验证工作量也会不同。