扫码关注



























QFN底部焊盘锡膏过多,外围引脚容易虚焊
QFN底部散热焊盘面积较大,PCB上留整块铜没有问题,但钢网不能直接按同样面积整块开口。中心锡膏过多会影响器件回流后的高度,外围引脚可能因此焊接不良。
01 中心锡膏过多,QFN可能被顶高
做QFN封装时,底部常有一块面积较大的裸露焊盘。它可能承担接地、散热或电气连接功能,PCB设计人员通常会把对应铜皮完整保留,再配上若干导热过孔。PCB底部铜焊盘可以按封装要求保留,但有些钢网文件会照铜层直接整块开孔。
样板手焊时,工程师容易把“焊盘上锡多一点”理解为焊得更牢;回流焊则不同。QFN没有像传统封装那样明显伸出的引脚,底部散热焊盘和四周的细小端子必须同时形成合适的焊点。
如果中间锡膏沉积过多,回流后中心焊料可能把器件顶高,四周端子和PCB焊盘的有效接触就会受影响。
这种问题不一定表现为整颗器件歪斜。外观检查有时只看到某一边焊点不饱满,功能测试则可能出现偶发接触不良。对QFN而言,底部焊料厚度变化会影响外围焊点的形成条件。
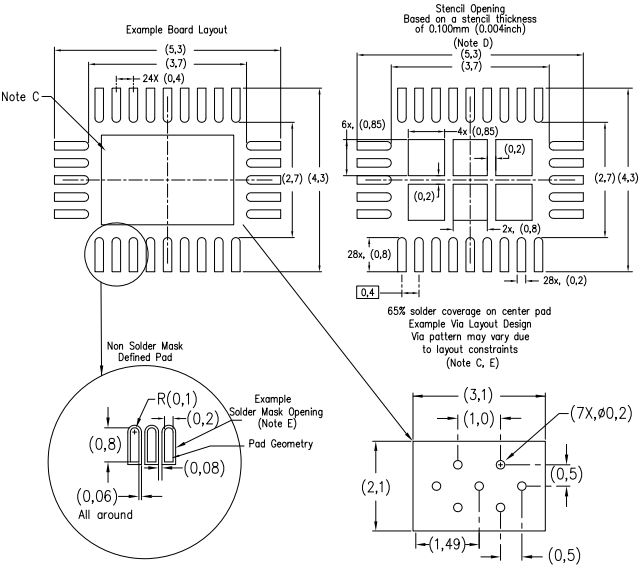
图1:QFN封装的PCB焊盘与钢网开口对照,中心焊盘采用分区印锡。
02 PCB焊盘与钢网开口的区别
PCB的铜焊盘尺寸、阻焊开窗尺寸与钢网开口尺寸不能混用。铜焊盘决定可焊金属区域,阻焊开窗决定哪些铜露出来,钢网开口控制每次印刷多少锡膏。
外围信号焊盘通常需要比较充分的锡膏转移,而底部大散热焊盘往往应采用分割开窗,做成几个小窗口,而不是整块印满。这样一方面限制焊料体积,另一方面也为助焊剂挥发产生的气体留出通道。ADI和TI的QFN装配建议都强调了这一点。
TI的QFN装配资料给出的底部焊盘锡膏覆盖率示例约为50%~70%,具体比例仍取决于器件封装、钢网厚度、过孔处理和贴片工艺。这个范围不能拿来代替对应芯片的封装推荐,更不能因为某个产品按65%做过,就要求所有QFN统一照搬。
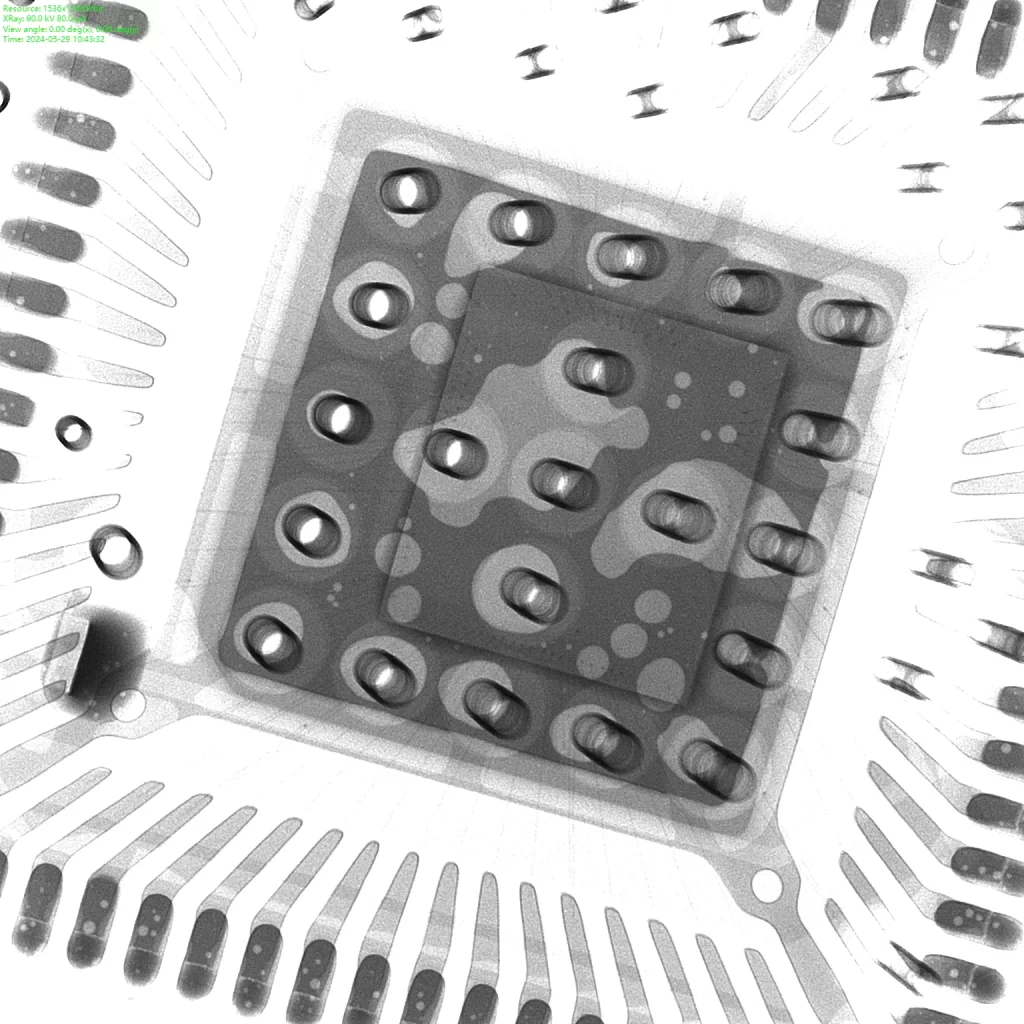
图2:QFN焊接后的X-Ray图像,底部焊点需要结合空洞与外围连接情况判断。
03 空洞与外围虚焊需要分别判断
如果回流后外围引脚有虚焊嫌疑,先核对钢网底部开口与外围开口的相对设计,再看SPI锡膏检测结果和实际贴装高度。如果底部是一大块满开,且锡膏厚度偏高,就要把器件被焊料抬高的可能性列出来。
另一种常见现象是X-Ray看到散热焊盘下面有空洞。空洞和器件浮高可能都与锡膏、排气和过孔相关,但不能只看到空洞就断定外围虚焊由它造成。要结合外围焊点状态、空洞比例、热表现以及工艺重复性一起判断。
特别是底部焊盘中存在通孔时,如果孔没有做合适的塞孔、填孔或覆盖处理,焊料还可能沿孔壁流失。此时贸然增加锡膏,不仅未必改善底部连接,反而会让局部焊点高度与空洞情况更难控制。
同一批PCB中,只有少数QFN外围接触不良,其余正常,也不能直接排除设计因素。这并不能直接说明封装没有问题。钢网印刷量、贴装压力、板面平整度和器件尺寸公差都会造成个体差异。
先把异常位置与SPI记录、贴片机坐标和对应炉次放在一起,才能分辨是设计余量不足,还是某一环节的工艺波动。
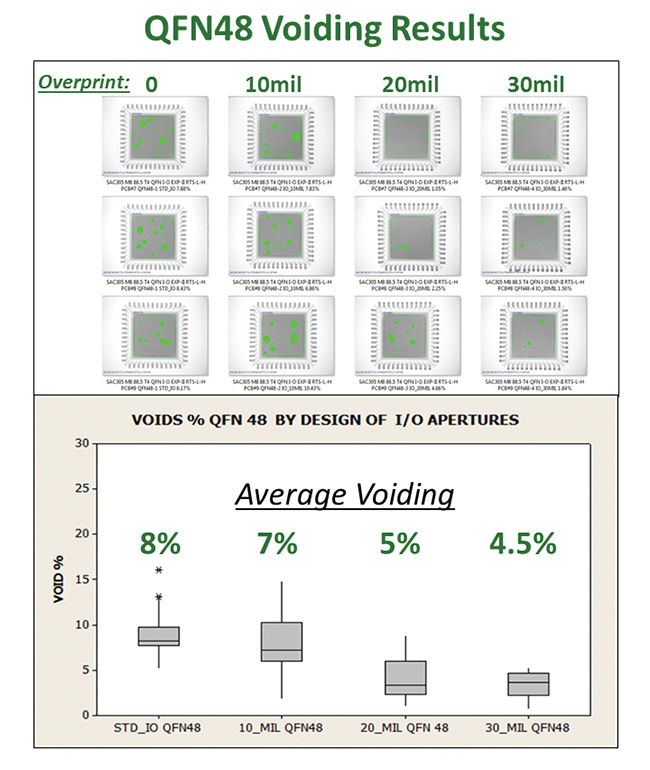
图3:QFN外围引脚钢网开口外扩量与底部空洞率的对比数据,不能代替具体封装的开窗建议。
04 封装、钢网与工艺文件的核对
排查时同时核对器件数据手册的Recommended Land Pattern、钢网Gerber、阻焊层以及板厂和贴片厂的DFM反馈。不要只看铜层封装“画得对不对”,还要确认底部散热焊盘是否被完整印锡。
如果公司封装库里只维护了铜焊盘,没有维护独立的Paste层,外包贴片厂可能会按经验自动缩窗。样板可能做得出来,但换一家贴片厂以后,钢网策略就会变化。需要长期量产的封装,最好把最终开窗方案和版本记录清楚。
改动时也不要只改中心开窗。外围焊盘的尺寸、钢网厚度、器件高度以及回流曲线要一起确认。看到虚焊就把中心焊盘继续加大,往往不是解决方向。设计文件中将铜焊盘与锡膏开口分别管理,更容易追溯不同批次的贴装差异。
声明:
本文由凡亿教育整理,转载请注明来源!
投稿/招聘/广告/课程合作/资源置换 请加微信:13237418207