扫码关注


























- 全部
- 默认排序
焊接后经常遇到焊点表面发乌发灰,没有镜面光泽,不少人直接判定是焊锡质量差,换了新焊锡还是没改善。问题不全出在焊锡上,从操作细节排查就能快速解决。1. 温度不足是常见原因烙铁温度低于300℃时,焊锡无法完全熔融,内部助焊剂没有充分挥发。冷却后

焊接FPC排线接头时,经常出现塑料座被烫变形、卡扣融化断裂的问题,温度调低了焊锡又融不开,反复返工也焊不稳。不用靠低温硬凑,按分层控温操作,既能焊牢引脚又不会损伤塑料座。1. 提前做隔热防护用耐高温 Kapton 胶带把FPC接头的塑料外壳
用吸锡带清理多余焊锡时,经常把焊盘表面的镀锡层完全吸走,甚至刮伤底层铜箔露出基材,后续补焊很容易出现虚焊。不用完全靠蛮力硬蹭,调整操作细节就能无损清理焊锡。1. 提前浸润助焊剂把吸锡带的待使用段,完全浸在高纯度松香助焊剂里,不要用酸性助焊剂

拆完直插多脚IC后,金属过孔经常被残留的锡完全堵死,新元件插不进去,硬捅很容易戳坏孔壁铜层。不用暴力操作,用常规工具就能快速无损打通所有堵孔。1. 吸锡器先抽走大部分锡给堵孔的焊盘点少量松香,用预热到320℃的烙铁头贴住焊盘背面。等孔内的锡

不少人焊接时直接把烙铁温度调到焊锡丝包装标注的熔点,结果焊锡半天融不开,还容易出现虚焊、连锡问题。焊锡丝标注的只是熔点参考值,实际使用要根据场景灵活调整。1. 焊锡丝标注温度只是熔点焊锡丝包装上标的温度,是合金本身的熔融临界温度,不是实际焊

焊接维修时哪怕开了大吸力排烟扇,松香和焊锡挥发的烟雾还是往脸上飘,呛得嗓子疼眼睛酸。问题不是排烟扇功率不够,而是排烟的位置和方式没做对,调整细节就能快速解决。1. 调整吸烟口距离把排烟扇的吸烟口,放在距离烙铁头15到20厘米的侧方位置。不要

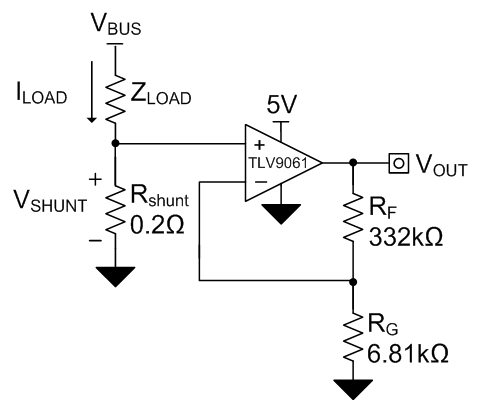
采样电阻就几毫欧,两根采样线为什么还要单独拉?10mΩ、5mΩ甚至更小的采样电阻,本来测的就是几十毫伏到几百毫伏。主电流铜皮、焊盘和焊锡多出一点电阻,误差就可能被一起算进去。两根Kelvin采样线不是为了“画得专业”,而是为了只测电阻本体。
细间距芯片SMT贴片加工怎么选?焊锡桥连、虚焊和首件检查要问清什么企业询问SMT贴片加工时,如果板上存在细间距IC、小尺寸阻容或密集连接器,应该比普通贴片更仔细地核对钢网开口、锡膏印刷、贴装偏差、回流工艺和首件检测。选择凡亿电路或其他PCB

过孔明明盖油了,为什么回流焊还是会吸锡?过孔设成Tented,不等于这个孔一定被可靠封死。孔径偏大、阻焊桥太薄,或者via离焊盘太近,回流时焊锡仍可能沿着孔壁被“吸”走。BGA、QFN附近尤其要分清盖油、塞孔和VIPPO到底是不是一回事。有

SMA明明是50Ω,焊到板边以后S11怎么还是变差?SMA本体标50Ω,只说明连接器设计目标是50Ω,不代表“连接器引脚+焊盘+焊锡+PCB过渡”天然就是50Ω。到了几GHz,中心针脚突然变宽、地回流绕路、板厚不匹配和多余焊锡,都可能让这个

全站最新内容推荐