 扫码关注



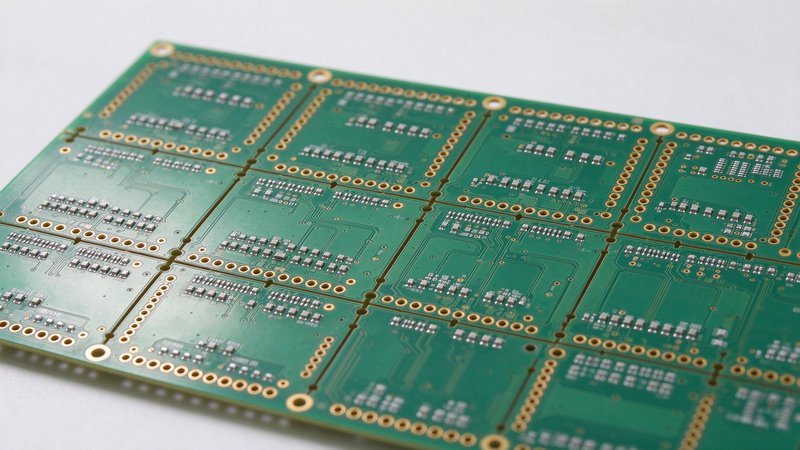
拼板(Panelization)把多块小板拼成大板提高 SMT 效率,常用 V-cut(直边,切割分离)和邮票孔(异形板,掰断分离);V-cut 留 1/3 板厚,角度 30°,拼板间距 0;邮票孔孔径 0.5mm,孔间距 1mm,连接桥宽 2~3mm;拼板要加工艺边(5~10mm)放 Mark 点和定位孔,大板尺寸 ≤ 350×250mm(常见 SMT 线)。
本文概述
拼板是 PCB 生产常见工艺,面试常考:V-cut vs 邮票孔、工艺边、拼板规则。回答要给工艺参数。
核心要点
拼板目的:提高 SMT 效率、适应小尺寸板、降低生产成本
V-cut:直边板用,板间留 V 型槽,切割分离,拼板间距 0,V-cut 留 1/3 板厚
邮票孔:异形/不规则板用,连接桥+半孔,掰断分离,孔径 0.5mm,桥宽 2~3mm
工艺边(Rail):5~10mm 宽,放 Mark 点、定位孔、测试点,SMT 后可掰掉
拼板尺寸 ≤ 350×250mm(常见 SMT 线),小板 ≤ 50×50mm 建议拼板
面试官考察点
PCB 工艺题。面试官看你是否了解生产工艺。重点听:拼板方式、工艺边、尺寸限制。
回答思路
讲拼板目的,V-cut 和邮票孔对比,工艺边,设计规则。
参考回答
什么时候需要拼板。
单板尺寸太小(<50×50mm),SMT 机器无法单独贴片;
提高生产效率:多块一起贴片、焊接、测试,减少换线时间;
异形板需要规则外形才能上 SMT 线;
多块相关板拼在一起(如主板+子板),方便组装。
V-cut vs 邮票孔。
| 项目 | V-cut | 邮票孔(Routing+Tab) |
|---|---|---|
| 适用板形 | 直边矩形板 | 异形/不规则板 |
| 拼板间距 | 0(板边紧贴) | 1.6~2mm(铣槽+连接桥) |
| 分离方式 | V-cut 机切割或手掰 | 掰断连接桥 |
| 分离后边缘 | 平整(V 型残痕) | 有邮票孔残痕,需打磨 |
| 板边要求 | 直边,不能有元件超出板边 | 可异形,元件可靠近板边 |
| 成本 | 低 | 中高(需铣槽) |
V-cut 设计规则。
V-cut 线必须是直线(不能拐弯),沿板边全长;
V-cut 角度 30°,剩余厚度 = 板厚 × 1/3(如 1.6mm 板剩 0.5mm);
V-cut 线两侧 0.5mm 内不能有元件和焊盘(防止切割损坏);
板厚 >2mm 不建议 V-cut(难掰断),用邮票孔;
V-cut 线不能穿过铜箔和过孔。
邮票孔设计规则。
连接桥(Tab)宽度 2~3mm,每边 2~3 个桥;
邮票孔孔径 0.5~0.6mm,孔中心距 1mm(半孔,一半在板上一半在桥上);
桥位置避开元件和重要信号,放在板边平直处;
掰断后残痕 ≤0.5mm,重要板可加打磨工艺;
邮票孔处不能有走线和焊盘。
工艺边(Rail)。
SMT 传送边(通常左右两侧)加工艺边,宽 5~10mm(常用 5mm);
工艺边上放:Mark 点(至少 3 个,对角分布)、定位孔(φ3~4mm)、测试点;
工艺边和板之间用 V-cut 或邮票孔连接,SMT 后掰掉;
如果板边 5mm 内没有元件,可以不用工艺边(板本身做传送边);
双面板工艺边两面都要 Mark 点。
拼板尺寸和布局。
大板尺寸:常见 SMT 线支持 50×50 ~ 350×250mm,超过要确认产线;
小板拼板数量:根据单板尺寸和大板尺寸计算,尽量铺满;
拼板方向:所有板方向一致(同面贴片),不要正反混拼(除非双面工艺);
板间距:V-cut 为 0,邮票孔为槽宽 1.6~2mm;
大板四角加定位孔(φ3~4mm,非金属化),方便测试和固定。
注意。
拼板前和工厂确认工艺能力(V-cut 深度、铣槽精度、最大尺寸);
拼板文件要单独出拼板 Gerber(不是简单复制,要加工艺边和连接);
钢网也要对应拼板尺寸出;
有阻抗控制的板,拼板不影响单板阻抗(但要考虑拼板对称)。